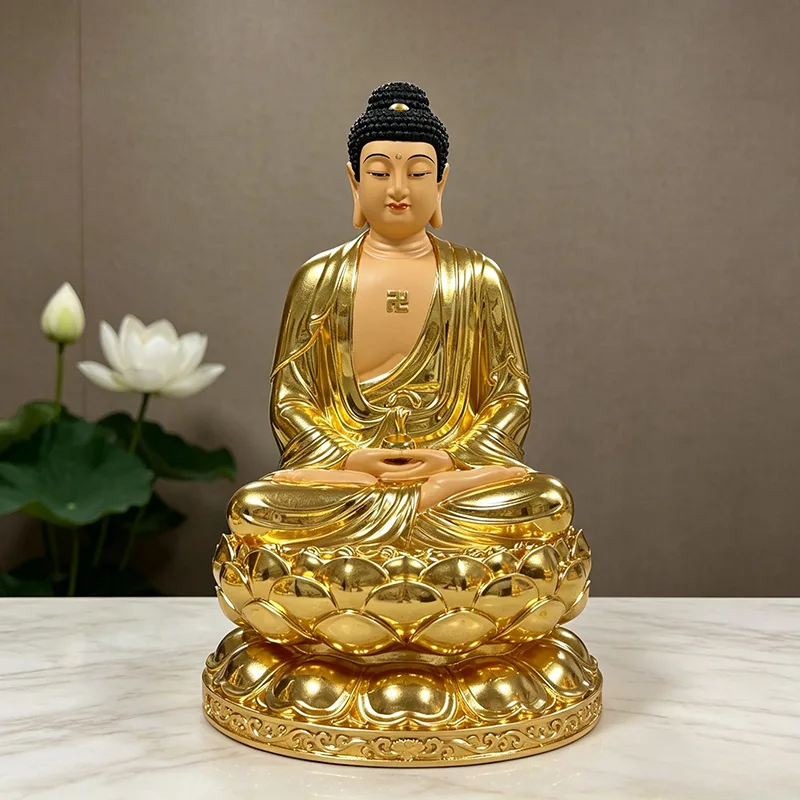
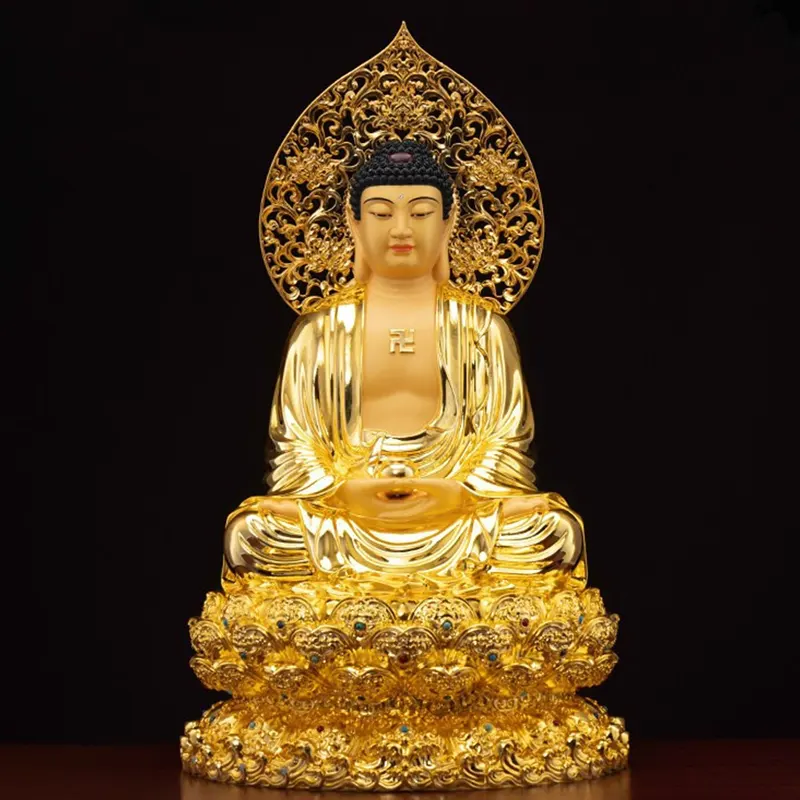
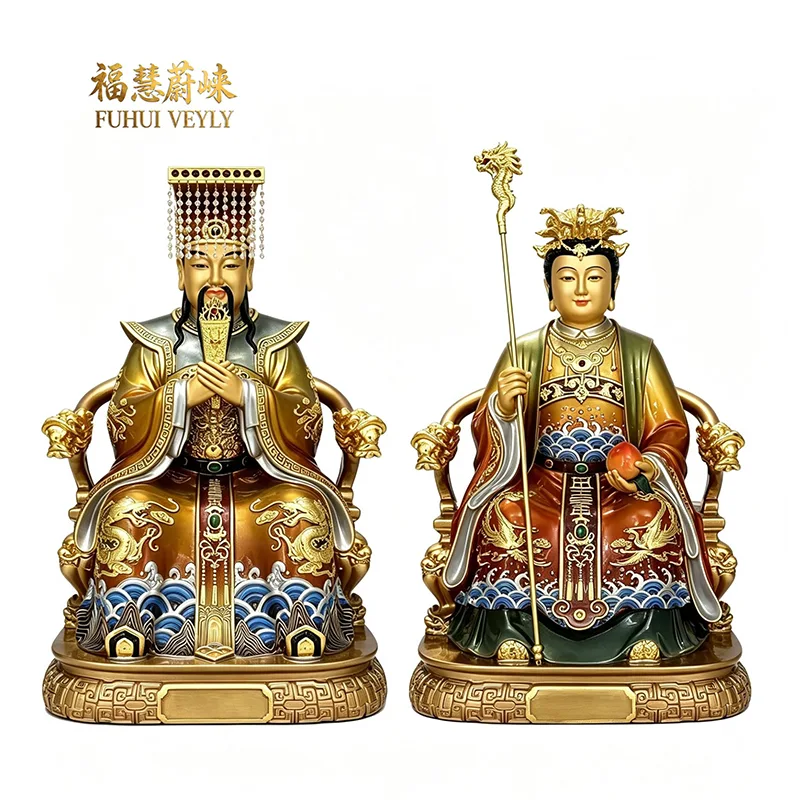
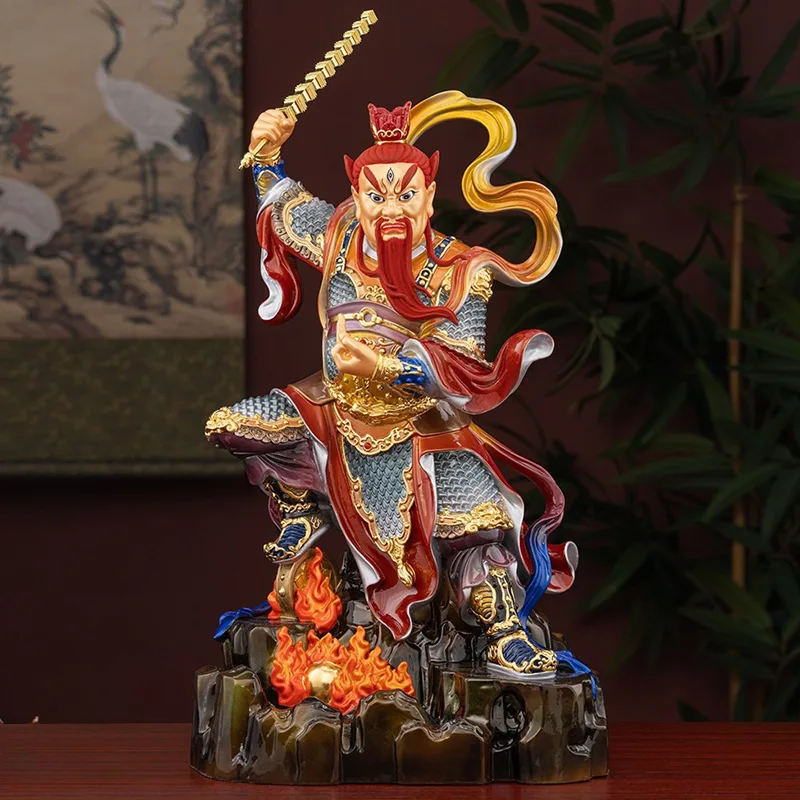
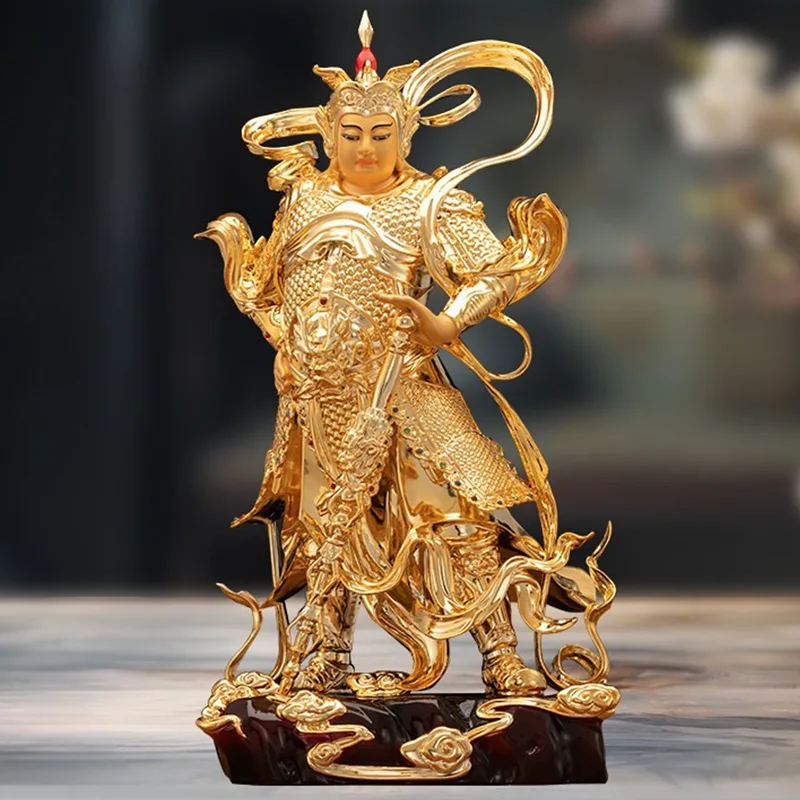
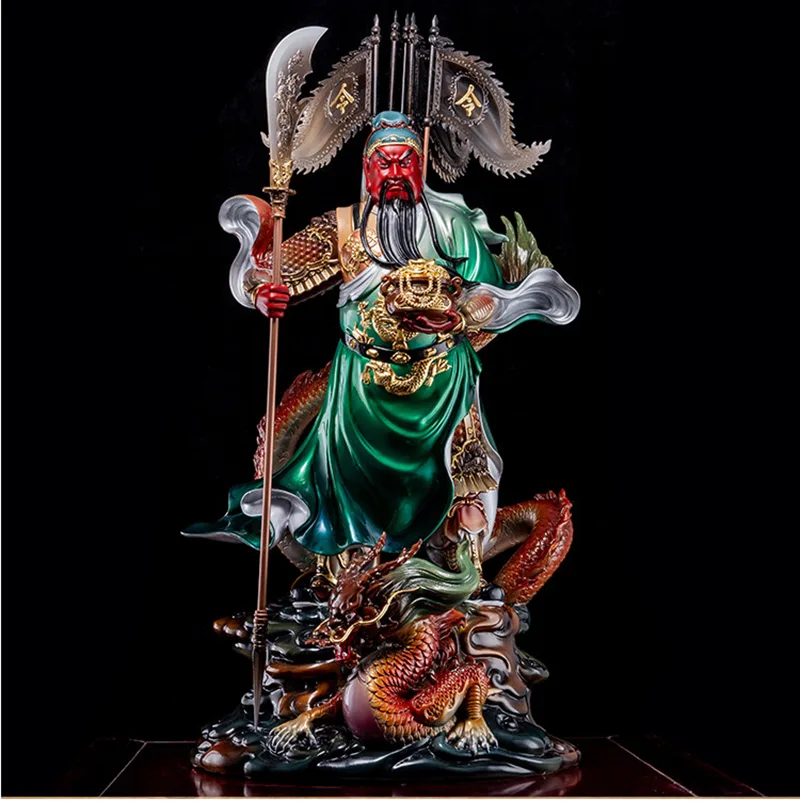
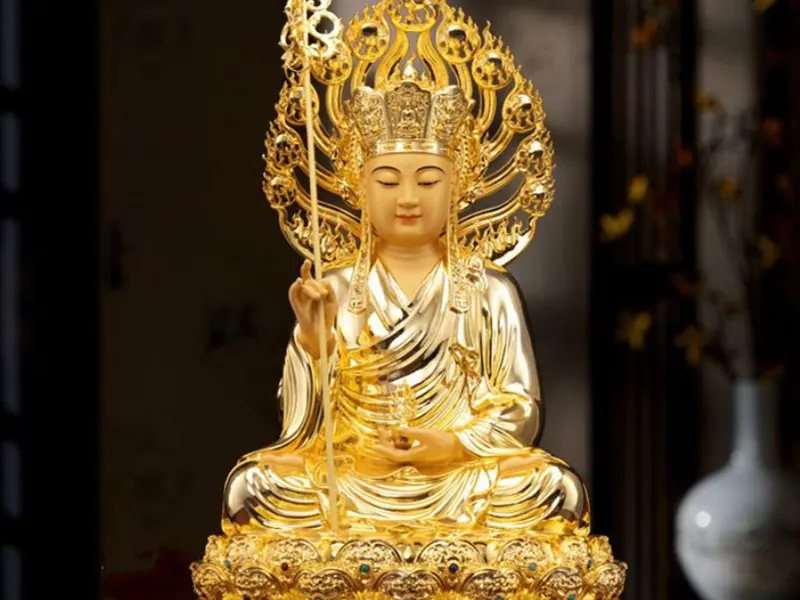
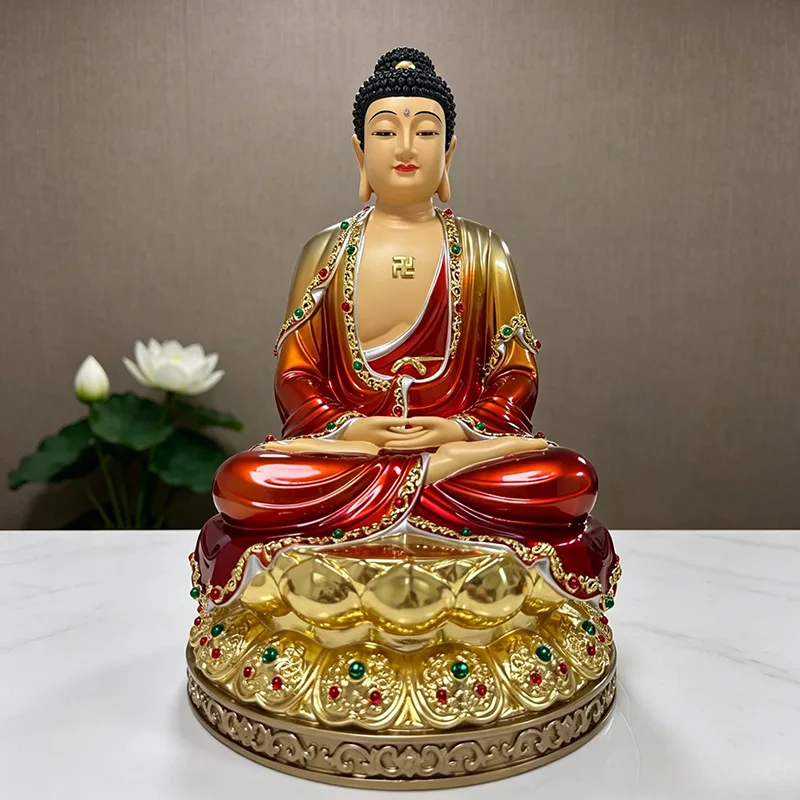
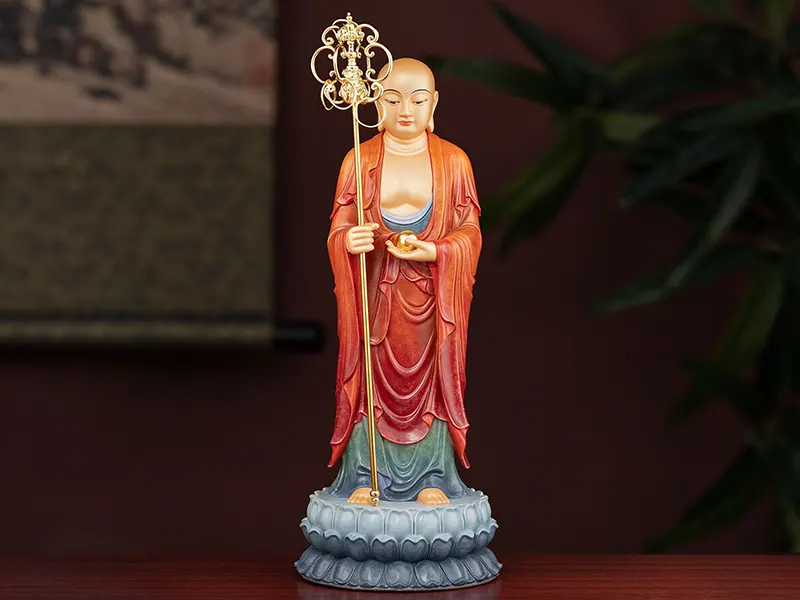
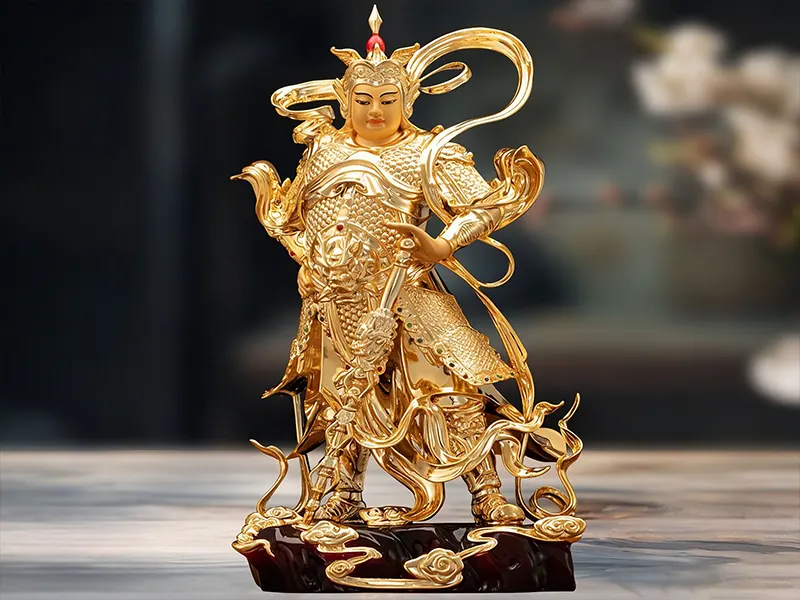
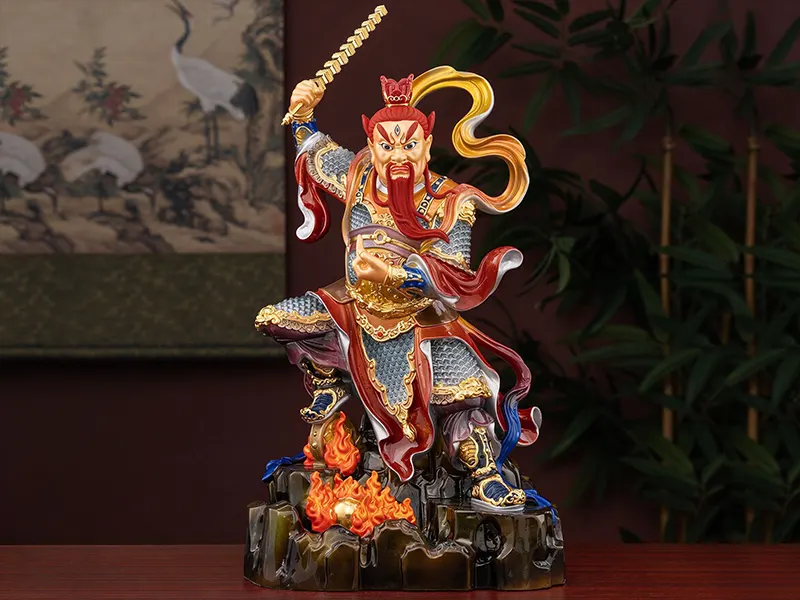
Het creëren van eenkoperen Boeddhabeeldis een kunstvorm die millennia aan wijsheid combineert met meesterlijk vakmanschap. Van de verschillende gietmethoden wordt verloren wasgieten (ook wel investeringsgieten genoemd) algemeen erkend als de meest geschikte techniek voor het produceren van koperen godheidsbeelden met complexe vormen en ingewikkelde details. FuHui Veyly, een directe fabriek gespecialiseerd in op maat gemaakte koperen Boeddhabeelden, heeft deze eeuwenoude methode geërfd en geïnnoveerd. Dit artikel geeft een gedetailleerd overzicht van het volledige verloren-was-gietproces en de belangrijkste technische overwegingen bij het maken van tempelbronzen beelden.
Wat is verloren wasgieten?
Het gieten van verloren was dateert uit de lente- en herfstperiode (ca. 770–476 vGT) en geldt als een van de belangrijkste technieken voor het gieten van brons in het oude China. Het kernprincipe is eenvoudig: een model wordt gemaakt van bijenwas of paraffinewas en vervolgens bedekt met vuurvaste materialen om een mal te vormen. Bij verhitting smelt de was en stroomt naar buiten, waardoor een holle holte achterblijft. Gesmolten metaal wordt vervolgens in deze holte gegoten en zodra het is afgekoeld, is het gieten voltooid. Deze methode blinkt uit in het produceren van zeer complexe vormen, waarbij elk fijn detail van het originele wasmodel getrouw in metaal wordt gerepliceerd.
Het complete verloren-was-gietproces voor koperen godheidsbeelden
Stap 1: Kleibeeldhouwen
De beeldhouwer begint met het vormgeven van de oorspronkelijke vorm van het godheidsbeeld in klei, op basis van tekeningen, foto's of schetsen van de klant. Dit is de artistiek meest veeleisende fase van het hele proces: de beeldhouwer moet de meelevende uitdrukking, de waardige houding en de spirituele essentie van de Boeddha nauwkeurig vastleggen. Voor Vajrayana (Tantrische) beelden is strikte naleving van iconometrische verhoudingen vereist, zoals gespecificeerd in klassieke teksten zoals de Sutra van Proporties – die gezichtsverhoudingen, mudra-handposities en relatieve afmetingen van verschillende lichaamsdelen bestrijkt. Het kleimodel moet door de opdrachtgever worden goedgekeurd alvorens door te gaan naar de volgende fase.
Stap 2: Productie van siliconenvormen en waspatronen
Zodra het kleimodel is goedgekeurd, wordt er een siliconen mal van gemaakt. Gesmolten paraffinewas (smeltpunt ca. 60–70°C) wordt in de siliconen mal gespoten en na afkoeling wordt het waspatroon voorzichtig verwijderd. Het detailniveau van het waspatroon bepaalt direct de uiteindelijke kwaliteit van het waspatroonkoperen beeld– elke gezichtsuitdrukking, plooi van het gewaad, sieraadkraal en halo-ornament moet nauwkeurig in was worden vastgelegd. Deze fase vereist een uiterst nauwkeurige temperatuurregeling en een nauwgezette behandeling.
Stap 3: Shell bouwen (investering)
Het waspatroon wordt herhaaldelijk ondergedompeld in een vuurvaste slurry (een mengsel van klei en fijn kwartszand) en bedekt met stucwerk, laag voor laag – meestal 6 tot 8 lagen in totaal. Elke laag moet aan de lucht worden gedroogd en uitgehard voordat de volgende wordt aangebracht, waarbij geleidelijk een dikke, harde keramische schaal rond de was wordt gevormd. Dit proces duurt doorgaans enkele dagen tot een volledige week.
Stap 4: Ontwassen en bakken in de oven
Het ingelegde waspatroon (nu ingekapseld in zijn keramische omhulsel) wordt in een hogetemperatuuroven geplaatst en verwarmd tot ongeveer 800–1000 °C. De was smelt en stroomt door openingen (risers) naar buiten, waardoor een holle keramische mal achterblijft. Doorgaan met bakken verhardt de schaal verder en verwijdert eventuele resterende was en vocht, waardoor een soepele metaalstroom tijdens het gieten wordt gegarandeerd. Deze stap is van cruciaal belang bij het bepalen van de uiteindelijke gietkwaliteit.
Stap 5: Gieten op hoge temperatuur
Gesmolten messing (kopergehalte ≥95%, temperatuur ca. 1100–1200°C) wordt in de holle keramische mal gegoten. Het vloeibare metaal stroomt onder invloed van de zwaartekracht en vult elke leegte die het waspatroon achterlaat volledig op. Het gietproces moet in één continue beweging worden uitgevoerd om voortijdige afkoeling te voorkomen, wat kan leiden tot onvolledige vulling of porositeit.
Stap 6: Shell verwijderen en slijpen
Nadat het messing is afgekoeld en gestold, wordt de buitenste keramische schaal afgebroken om het ruwe gietstuk zichtbaar te maken. Inwendig vuurvast materiaal wordt ook verwijderd. Het oppervlak van het bronzen beeld ondergaat vervolgens grof slijpen, gevolgd door fijn slijpen om gietpoorten, bramen en scheidingslijnen te verwijderen. Deze stap moet met zorg worden uitgevoerd om beschadiging van delicate details te voorkomen.
Stap 7: Lassen en montage
Grote beelden worden doorgaans in meerdere afzonderlijke stukken gegoten (bijvoorbeeld hoofd, romp, armen, halo, lotusvoet) en vervolgens aan elkaar gelast. Na het lassen worden de verbindingen zorgvuldig afgewerkt en gepolijst om de structurele integriteit en een naadloos uiterlijk te garanderen.
Stap 8: Oppervlakteafwerking
Afhankelijk van de wensen van de klant kunnen er verschillende oppervlaktebehandelingen worden toegepast:
1. Antiek Patina: Chemische oxidatie of handmatige verouderingstechnieken om een aloude, klassieke uitstraling te bereiken.
2. Bladgoudvergulden: het aanbrengen van puur bladgoud op een lakbasis voor een majestueuze, heilige afwerking.
3. Kwikvergulden (Amalgaamvergulden): Een traditionele techniek waarbij een goud-kwikamalgaam wordt aangebracht en gebakken, waardoor een duurzame, langdurige goudlaag ontstaat.
4. Polychroom schilderen: Pigmenten op minerale basis aangebracht volgens rituele specificaties voor rijke, levendige kleuren.
5. Warmtekleuring (thermische oxidatie): gecontroleerde verwarming van het bronzen oppervlak om een verscheidenheid aan kleureffecten te produceren.
Kernvoordelen van verloren wasgieten
Gieten met verloren was blinkt uit in het reproduceren van uitzonderlijk fijne sculpturale details – of het nu gaat om de gezichtsuitdrukking van de Boeddha, mudra-handgebaren, halo-versieringen of rituele werktuigen, ze worden allemaal nauwkeurig gereproduceerd. Dit maakt het het voorkeursproces voor op maat gemaakte koperen godheidsbeelden, vooral voor tempels en boeddhistische zalen die hoge precisie in de iconografie vereisen. Vergeleken met zandgieten biedt verloren-wasgieten een superieure oppervlakteafwerking, betere maatnauwkeurigheid en de mogelijkheid om complexere vormen te gieten.
Belangrijkste technische parameters voor het gieten van verloren was van koperen Boeddhabeelden
FuHui Veyly past de volgende belangrijke parameters toe wanneermessing Boeddhabeelden gietenmet behulp van het verloren wasproces:
FuHui Veyly bewaart niet alleen de duizend jaar oude verloren wasgiettraditie, maar integreert deze ook met moderne precisiegiettechnologie – waarbij de essentie van traditioneel vakmanschap behouden blijft en tegelijkertijd de maatnauwkeurigheid en oppervlaktekwaliteit worden verbeterd. Onze fabriek is gevestigd in Huizhou, Guangdong, en we heten klanten uit Taiwan, Maleisië en de rest van de wereld van harte welkom om uit de eerste hand de volledige transformatie van een koperen godheidsbeeld van waspatroon tot afgewerkt meesterwerk te bezoeken en er getuige van te zijn.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.Privacybeleid